





O que é design de inserção de molde?
Visão geral da inserção
Para economizar material, tornar o processamento conveniente e simples e garantir que o molde tenha vida útil suficiente, um conjunto de moldes deve ter inserções. As inserções referem-se às peças, exceto carga/descarga e outros componentes funcionais. As inserções são geralmente embutidas na placa modelo.
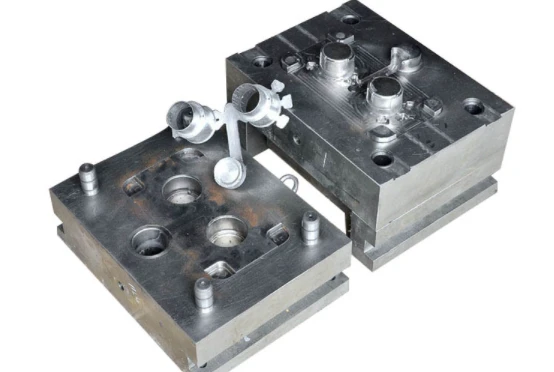
As pastilhas geralmente são feitas de aço-para trabalho a frio, aço para trabalho-a quente, aço rápido-ou aço para moldes de plástico e outros materiais de liga. Outros, como ligas de aço, ligas de alumínio, cobalto-níquel-tungstênio, novos materiais podem ser usados.
Para um grande número de moldes, a fim de atender com precisão às especificações de molde exigidas pelos projetos OEM de moldagem por injeção, a cavidade geralmente é feita sob medida-e usinada diretamente na placa de cavidade fixa por fabricantes profissionais de moldes de moldagem por injeção.
Os requisitos de design da pastilha são os seguintes:
① Tenha resistência e rigidez suficientes para suportar a pressão lateral do plástico fundido.
② Ter dureza e resistência ao desgaste suficientes para suportar o atrito do fluxo do material; normalmente, a dureza do material de inserção deve ser superior a HRC35 e, em produção especial de moldagem por injeção de alto volume, deve ser HRC50-52 ou superior.
③ Bom desempenho de polimento, a superfície deve ter alta lisura e a rugosidade da superfície Ra deve estar abaixo de 0,4μm.
④ Bom desempenho de corte e desempenho de processo; peças de precisão importantes devem ser polidas tanto quanto possível, e peças gerais devem ser fresadas tanto quanto possível.
⑤ Fácil de reparar e o processamento de peças de desgaste deve levar em consideração a estrutura operacional.
⑥ Tenha precisão suficiente; geralmente, a precisão de ajuste das peças do furo atinge H6-H7 e as peças do eixo atingem h4-h6.
Seleção de materiais de inserção e seu tratamento térmico
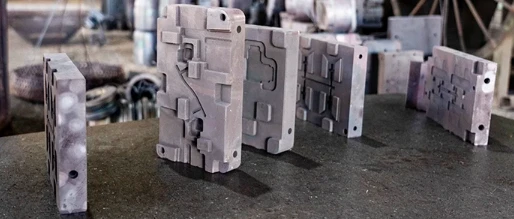
① As peças formadoras referem-se às peças do molde que estão em contato direto com o plástico para formar produtos, como cavidades, núcleos, controles deslizantes, inserções, elevadores, núcleos laterais, etc.
② O material das peças moldadas está diretamente relacionado à qualidade e vida útil do molde e determina a aparência e a qualidade interna dos produtos plásticos moldados. Deve ser escolhido com muito cuidado. Geralmente, deve ser selecionado com base nos requisitos do contrato e de acordo com os requisitos e características do produto e molde por fornecedores experientes de ferramentas para moldagem por injeção.
③ O princípio de aplicação da formação de materiais de peças é: de acordo com o tipo de plástico a ser formado, a forma do produto, a precisão dimensional, a qualidade da aparência e os requisitos de uso do produto, o tamanho do lote de produção, etc., levando em consideração o corte, polimento, soldagem, texturização, deformação, resistência ao desgaste e outras propriedades do material, ao mesmo tempo em que considera a economia e as condições de fabricação de moldes e os métodos de processamento usados pelos parceiros da fábrica de moldagem por injeção, para selecionar diferentes tipos de aço.
④ Para moldes para formação de produtos plásticos transparentes, tanto a cavidade quanto o núcleo precisam ser feitos de aço com alto desempenho de polimento espelhado, como 718 (tipo P20+Ni), NAK80 (tipo P21), S136 (tipo 420), aço tipo H13, etc. Entre eles, 718 e NAK80 são pré-endurecidos e não requerem tratamento térmico adicional. Os aços do tipo S136 e H13 estão em estado recozido com dureza geralmente HB160-200. Após a usinagem de desbaste, são necessários têmpera e revenido a vácuo. A dureza do S136 é geralmente HRC40-50, e a dureza do aço tipo H13 é geralmente HRC45-55 (pode ser determinada de acordo com o grau específico).
⑤ Para moldes com altos requisitos de qualidade de aparência, longa vida útil e produção de grandes lotes, a seleção dos materiais das peças formadoras é a seguinte:
um. A cavidade precisa ser feita de aço com alto desempenho de polimento espelhado, como 718 (tipo P20+Ni), NAK80 (tipo P21), etc., tudo em estado pré-endurecido, sem necessidade de tratamento térmico adicional; a superfície é nitretada, profundidade de nitretação 0,15-0,2 mm, dureza HV700-900.
b. O núcleo pode ser feito de aço tipo P20 ou P{3}}Ni de grau médio e baixo, como 618, 738, 2738, 638, 318, etc., todos em estado pré-endurecido; para moldes com pequenos lotes de produção, aço para moldes de plástico nacional ou aço carbono importado de alta{11}qualidade S50C, S55C também podem ser usados.
⑥ Para moldes com requisitos gerais de qualidade de aparência, a seleção dos materiais das peças formadoras é a seguinte:
um. Para moldes pequenos e de precisão, tanto a cavidade quanto o núcleo devem usar preferencialmente aço tipo P20 ou P{3}}Ni importado de grau médio-.
b. Para moldes de médio e grande porte, onde o plástico moldado não possui requisitos especiais para aço, a cavidade pode usar aço tipo P20 ou P{3}}Ni importado de média e baixa qualidade; o núcleo pode usar aço tipo P20 importado de baixa qualidade ou aço carbono importado de alta qualidade S50C, S55C, etc., ou aço para molde de plástico doméstico.
c. Para cavidades com textura de contração interna, tente evitar o uso da classe P20+Ni tipo 2738 (738).
⑦ Para peças estruturais de aço com baixos requisitos de qualidade de aparência e requisitos especiais de desgaste e corrosão do aço pelo material de moldagem, a seleção dos materiais das peças formadoras é a seguinte:
um. Para moldes de médio e grande porte, a cavidade pode usar aço do tipo P20 ou P{3}}Ni importado de baixo grau-ou aço carbono importado de alta{4}}qualidade S55C, S50C ou aço doméstico para moldes plásticos do tipo P20 ou P20+Ni; o núcleo pode usar aço carbono doméstico-de alta qualidade.
b. Para moldes pequenos com alto rendimento e estrutura complexa, a cavidade pode usar aço tipo P20 ou P{3}}Ni importado de baixa qualidade ou aço para molde de plástico tipo P20 ou P20+Ni doméstico; o núcleo pode usar aço para molde de plástico doméstico.
⑧ Para moldes de teste, poliestireno com plásticos corrosivos e plásticos contendo retardadores de chama, se os requisitos do produto forem altos, aço importado-resistente à corrosão pode ser selecionado, exigindo S136 temperado até HRC50-52; para requisitos gerais, pode-se usar aço doméstico resistente à corrosão.
⑨ Para moldes onde o plástico tem forte atrito e impacto no aço, como moldes usados para injetar material de náilon + fibra de vidro, aço tipo H13 importado ou doméstico com alta resistência ao desgaste, alta resistência à fadiga por estresse térmico e excelentes propriedades anti-engripantes e anti{3}}fissuras térmicas devem ser selecionados por fornecedores de soluções de moldagem por injeção personalizadas, como SKD11, SKH9, HRC56-58.
⑩ As peças moldadas geralmente usam o mesmo material das peças da pessoa que está sendo fabricada. Para peças do molde que são difíceis de resfriar ou que requerem alto efeito de resfriamento, o material de inserção deve ser liga de cobre ou liga de alumínio.
⑪ Os princípios de seleção de materiais para peças móveis relativamente duras no molde são os seguintes:
um. As peças transparentes devem usar aço importado de alta-qualidade com bom desempenho de polimento, como 718, NAK80, etc.
b. Peças não{1}}transparentes geralmente devem usar aço importado de grau médio-com dureza relativamente alta, como 618, 738, 2738, 638, 318, etc., com tratamento de nitretação de superfície, profundidade de nitretação 0,15-0,2mm, dureza HV700-900.
c. Se os requisitos do molde forem baixos, aço importado-de baixa qualidade ou aço doméstico também pode ser usado, com dureza de nitretação geralmente HV600-800.
⑫ Os princípios de seleção para maior dureza são os seguintes:
um. Para requisitos de resistência à corrosão, selecione S136 temperado para HRC50-52.
b. Para moldes com material de fibra e requisitos de resistência ao desgaste, o SKD11 pode ser selecionado, temperado até HRC56-58.
c. Para peças móveis com requisitos de resistência ao desgaste, como elevadores, blocos de pressão, etc., o 8407 pode ser selecionado, temperado para HRC43-45 e depois nitretado.
d. Para materiais duros de alta dureza, o W302 pode ser selecionado, temperado até HRC50-52.
e. Para moldes-de longa vida útil, o aço M2 pode ser considerado.
Segmentação da superfície de partição principal
Forma e tipo de superfície de partição
A superfície de contato separável no molde usada para retirar o produto plástico e a porta é chamada de superfície de separação, também conhecida como superfície de fixação.
A superfície de separação pode ser plana, curva ou escalonada, mas deve ser tão simples quanto possível para facilitar a formação de produtos plásticos e a fabricação de moldes. Em geral, um plano simples é usado como superfície de partição e formas complexas são usadas apenas em casos especiais.
O primeiro passo no projeto do molde é selecionar a posição da superfície de partição. A seleção da superfície de partição é afetada por fatores como formato da peça plástica, espessura da parede, método de moldagem, processo de pós--processamento, aparência da peça plástica, precisão dimensional da peça plástica, método de desmoldagem da peça plástica, tipo de molde, número de moldes, exaustão do molde, inserções, posicionamento da porta e estrutura da máquina de moldagem por injeção. Para projetistas de moldes e prestadores de serviços de fabricação de moldagem por injeção, a seleção correta da superfície de partição é crucial para a fabricação e operação do molde.
As formas das superfícies de partição geralmente incluem os seguintes tipos, consulte a Figura 7-10.

Figura 7-10 Superfície de partição
Princípios de seleção da superfície de partição
① A superfície de partição deve preferencialmente ser aberta na posição com o maior contorno-de seção transversal do produto para facilitar a desmoldagem suave do produto.
② A superfície de partição deve ser colocada em uma posição que não garanta nenhum impacto na qualidade da aparência da peça plástica, como cantos ou bordas. Evite rebarbas excessivamente espessas causadas pela superfície de partição, e as rebarbas geradas pela superfície de partição devem ser aparadas e eliminadas tanto quanto possível.
③ Durante a moldagem por injeção, tente acumular plástico em um lado, para que a superfície de partição seja selecionada tanto quanto possível no local onde o produto permanece no lado móvel do molde, com o núcleo colocado no molde móvel, contando com a força de ejeção da operação, a peça plástica permanece no lado móvel do molde.
④ A superfície de partição não deve afetar adversamente a peça plástica em grande medida. Para peças plásticas com requisitos de alta precisão, se as dimensões divididas pela superfície de partição forem imprecisas, serão causados erros dimensionais.
⑤ Ao dividir geralmente o produto, a peça com requisitos de alta precisão deve ser colocada na direção de abertura do modelo fixo para a distância de partição mais longa ou peça de extração do núcleo-, e o lado mais curto deve ser lateral-com núcleo.
⑥ Como a força de tração do núcleo lateral-é pequena, para produtos grandes com grande área projetada, a superfície de partição com grande área projetada deve ser colocada no plano principal da fixação do molde móvel e fixa, a frente e a superfície de partição com pequena área projetada devem ser a superfície de partição lateral.
⑦ A superfície de partição deve ser o mais simples possível e evitar o uso de formas complexas.
⑧ Quando a superfície de partição é usada como superfície de exaustão principal, a superfície de partição deve ser projetada no final do fluxo de material para facilitar a exaustão.
⑨ Ao selecionar uma superfície de partição semi{0}}planar, ela deve ser benéfica para o processamento da cavidade e para a conveniência da desmoldagem do produto.