





O que é sistema de portão?
Função do sistema de portão
O sistema de canais guia o plástico derretido do cilindro da máquina de moldagem por injeção para cada cavidade do molde. Portanto, a estrutura, comprimento, tamanho e método de conexão do sistema de canal afetam o efeito de enchimento por injeção, afetando diretamente a qualidade do produto. Além disso, o design do sistema de corredor também deve considerar a eficiência económica, conseguindo um arrefecimento rápido e tempos de ciclo curtos.
Estrutura do sistema de portão
O sistema de canal consiste em quatro estruturas: canal principal, canais ramificados, comporta e poço frio, conforme mostrado na Figura 7-11.
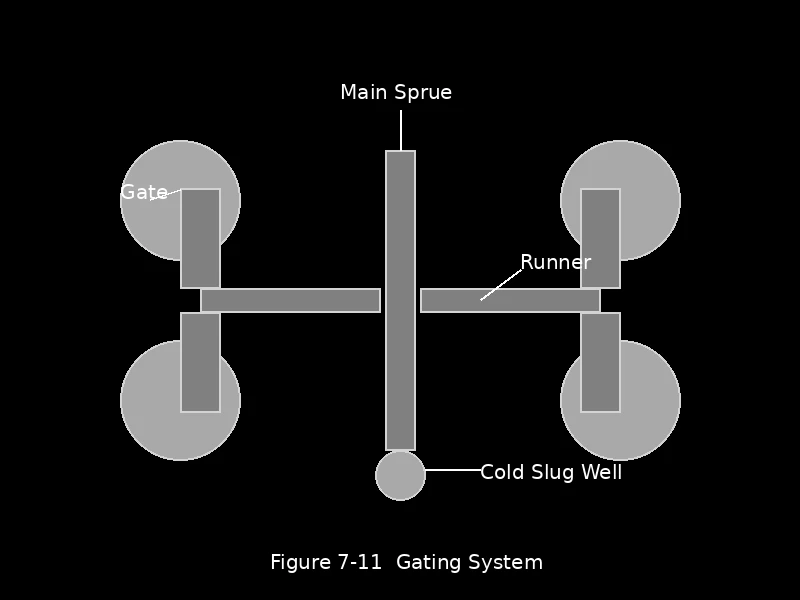
Corredor principal (sprue)
O canal principal (sprue) é o canal de plástico que conecta o bico da máquina de moldagem por injeção ao sistema de canais. É o primeiro componente do sistema de corredor.
Corredores primários e secundários
Os canais primários e secundários são canais de plástico que conectam o canal principal à porta do molde interno, permitindo que o plástico derretido flua para o molde interno. No caso de um molde de duas{1}}placas, o canal está localizado na linha de partição.
Ao projetar canais de fluxo, deve-se prestar atenção ao formato e ao tamanho da seção-transversal. Geralmente, existem quatro tipos de formatos-de seções transversais para canais de fluxo: círculo completo, trapézio, trapézio modificado e hexágono (veja a Figura 7-12). Do ponto de vista da transmissão da pressão de injeção, quanto maior-a área da seção transversal do canal de fluxo, melhor; enquanto do ponto de vista da condução de calor, quanto menor for a-área da superfície da seção transversal, melhor. Portanto, quanto maior a proporção entre a área da seção{10}}transversal e a área de superfície, mais eficaz será o canal de fluxo. Projetos de canais de fluxo-de seção transversal circular e quadrada têm os valores R-mais altos. Como as seções transversais-circulares esfriam mais rapidamente do que as seções transversais-quadradas, os projetos-de seções transversais circulares são os melhores. (O valor R-refere-se à proporção entre a área-da seção transversal e a área de superfície; a área-da seção transversal refere-se à área da seção transversal do canal de fluxo.)

O diâmetro do canal está relacionado ao comprimento do fluxo; quanto maior o diâmetro, mais longo será o caminho do fluxo. Ao mesmo tempo, o corredor deve ser o mais estreito e curto possível. Cada tipo de plástico possui um requisito mínimo de diâmetro do canal; um diâmetro excessivamente pequeno afetará o fluxo do plástico na cavidade do molde. O diâmetro do canal é geralmente 1,0 mm mais espesso que o nível do produto acabado para evitar que o plástico no canal se solidifique antes do produto acabado, garantindo assim a retenção adequada da pressão.
Portão
Os portões têm um impacto significativo na moldabilidade e no estresse interno. A sua forma apropriada é geralmente determinada pela forma da peça e pode ser classificada em duas categorias: portas restritas e portas irrestritas.
As portas restritas são seções estreitas na entrada da cavidade do molde, facilitando o processamento e permitindo o fácil corte da peça do canal, reduzindo assim a tensão residual. Esse tipo geralmente é usado em moldes com múltiplas{1}cavidades, onde diversas peças são moldadas de uma só vez, pois facilita a distribuição uniforme e evita o refluxo do plástico dentro da cavidade. As portas restritas podem ser categorizadas em portas laterais, portas sobrepostas, portas flangeadas, portas em forma de leque, portas de filme, portas de anel, portas de disco, portas pontuais e portas submarinas. Portas irrestritas são onde o plástico é injetado diretamente na cavidade do molde por meio de um corredor vertical.
O tipo, localização, tamanho e número de portas afetam diretamente a aparência, a deformação, o encolhimento da moldagem e a resistência da peça moldada. Portanto, os seguintes fatores devem ser considerados no projeto.
(1) Fatores a serem considerados ao determinar o formato da porta: O formato da porta afeta a fluidez da resina dentro da cavidade do molde, a aparência da peça moldada e a orientação do fluxo do material. Portanto, ao selecionar o tipo de comporta, é necessário considerar o tipo de material ou formato do produto e a influência da orientação do fluxo.
(2) Fatores a serem considerados ao determinar o tamanho do portão:
① Características de fluxo plástico.
② Espessura da parede do molde.
③ Quantidade de plástico injetado na cavidade do molde.
④ Temperatura de fusão do plástico.
⑤ Temperatura do molde.
(3) Fatores a considerar ao determinar a localização do portão:
① A comporta deve estar localizada no ponto mais grosso da seção transversal-da peça plástica. Isto permite um resfriamento mais lento na porta, facilitando o fluxo do material fundido na cavidade do molde e evitando defeitos como encolhimento.
② A localização da comporta deve minimizar o caminho do fluxo do material fundido, reduzir as mudanças de direção do fluxo e minimizar a perda de pressão. Geralmente, uma comporta localizada no centro da peça plástica é mais eficaz.
③ A localização da comporta deve facilitar a ventilação do gás da cavidade do molde. Se o material fundido que entra na cavidade do molde fechar prematuramente o sistema de ventilação, será difícil que os gases escapem da cavidade, afetando a qualidade do produto. Os canais de ventilação devem ser colocados na posição final onde o material fundido atinge a cavidade para facilitar a ventilação.
④ A porta deve estar localizada diretamente oposta à parede do núcleo ou a um núcleo grande, permitindo que o material fundido de alta{0}}velocidade impacte diretamente a cavidade ou parede do núcleo, alterando assim a direção do fluxo, reduzindo a taxa de fluxo e preenchendo suavemente a cavidade. Isto elimina marcas óbvias de jateamento na peça plástica e evita fratura por fusão.
⑤ O número de portões deve ser controlado. Entrar na cavidade através de vários portões criará mais linhas de solda.
⑥ A localização da comporta deve garantir a alimentação uniforme do material fundido, com o caminho de fluxo do canal principal para todas as partes da cavidade sendo o mesmo ou semelhante, para reduzir rebarbas e linhas de solda.
⑦ Para peças plásticas com núcleos ou insertos, especialmente peças plásticas cilíndricas com núcleos delgados, evite alimentar diretamente no núcleo ou inserto para evitar flexão do núcleo ou deslocamento do inserto.
⑧ A localização da comporta deve evitar causar fratura por fusão. Quando uma porta pequena está diretamente oposta a uma cavidade com grande largura e espessura, o material fundido em alta-velocidade que flui através da porta estará sujeito a alta tensão de cisalhamento, resultando em fenômenos de fratura por fusão, como jatos e rastejamento. O derretimento por jateamento tende a causar dobras, resultando em marcas onduladas no produto.
⑨ Quando o plástico derretido é injetado em alta velocidade na cavidade do molde através da porta, ele exibe um efeito direcional. A localização do portão deve ser escolhida para evitar os efeitos adversos deste efeito direcional.
⑩ Ao determinar a localização e o número da porta para um molde, a taxa de fluxo deve ser verificada para garantir que o fundido preencha a cavidade. A razão de fluxo é determinada pela razão entre o comprimento total do canal de fluxo e a espessura total do canal de fluxo. Seu valor permitido varia dependendo das propriedades do fundido, temperatura, pressão de injeção, etc.
⑪ Para peças plásticas planas, é provável que ocorram empenamentos e deformações porque suas taxas de encolhimento são inconsistentes em diferentes direções. Usar vários portões é muito mais eficaz.
⑫ Para peças plásticas-do tipo moldura, a colocação diagonal das portas pode melhorar a deformação causada pelo encolhimento.
⑬ Para peças plásticas-em formato de anel, a comporta deve ser colocada tangencialmente para reduzir as linhas de solda, aumentar a resistência da área de solda e facilitar a ventilação.
⑭ Para peças plásticas com espessura de parede irregular, a localização do portão deve ser mantida o mais consistente possível para evitar redemoinhos.
⑮ Para peças plásticas-em forma de concha, um arranjo de porta-montado no centro pode ser usado para reduzir linhas de solda.
⑯ Para peças plásticas-em forma de cúpula, delgadas e com paredes-finas, vários pontos de passagem e nervuras de processo podem ser definidos para orientar o fluxo e evitar a falta de material.
Os princípios acima para a seleção de posições de gate podem levar a contradições na aplicação; nesses casos, é necessário um tratamento flexível com base na situação real.
(4) Balanço de controle
Se um sistema de canal balanceado não puder ser obtido, o seguinte método de balanceamento de porta pode ser usado para atingir o objetivo de moldagem por injeção uniforme. Este método é adequado para moldes com grande número de cavidades. Existem dois métodos de equilíbrio de gating: alterar o comprimento do canal de gating e alterar a-área da seção transversal do gating.
Quando as dimensões da cavidade possuem áreas projetadas diferentes, o canal também deve ser balanceado. Neste ponto, para determinar o tamanho da porta, um tamanho de porta deve primeiro ser determinado e a relação entre esse tamanho de porta e o volume da cavidade correspondente deve ser calculada. Esta relação é então aplicada à comparação de outras comportas com seus correspondentes volumes de cavidade para determinar sucessivamente o tamanho de cada comporta. Após a injeção de teste real, a operação de balanceamento do portão pode ser concluída.
Ao produzir peças ou mais produtos acabados a partir da mesma cavidade do molde, se algumas seções do material forem mais finas, o sprue precisará ser espessado. A quantidade de espessamento depende do tamanho do produto acabado. Geralmente, as seções mais espessas dos produtos acabados fluem melhor, resultando em pressão normal, enquanto as seções mais finas fluem menos, levando a uma pressão mais alta. Portanto, se os produtos acabados forem envasados simultaneamente, as seções mais espessas poderão sofrer rebarbas. Para evitar desequilíbrio de fluxo, o canal para as seções mais finas precisa ser mais espesso para compensar a perda de pressão, conforme mostrado na Figura 7-13.

Poços de lesmas frias
Os poços de slug frio, também conhecidos como poços de slug frio, são projetados para armazenar o material plástico fundido mais frio no início do processo de enchimento, evitando que ele entre diretamente na cavidade do molde e obstrua a comporta ou afete a qualidade do produto. Os poços de lama fria estão normalmente localizados no final do canal principal. Quando os ramais forem longos, também devem ser instalados poços de resfriamento em suas extremidades.
Olhe aqui
Para obter mais informações sobre outros sistemas de portão e suas vantagens e desvantagens, clique aqui.