





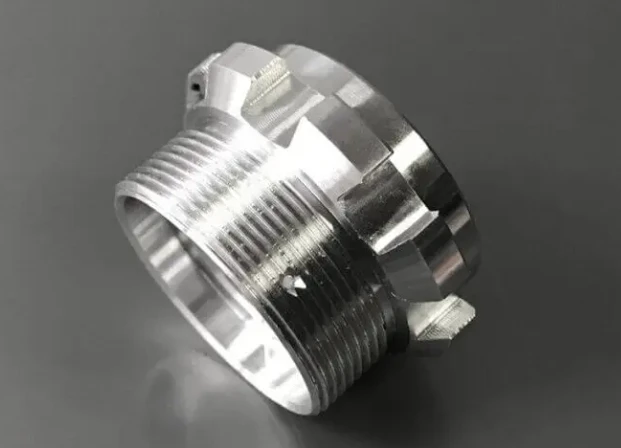
Em poucas palavras, isso é torneamento CNC, mas isso realmente não captura o que mudou. A parte que ele me mostrou - era para equipamentos médicos. Algum componente de ferramenta cirúrgica. As tolerâncias eram restritas, como ±0,0005 polegadas. Em um torno manual, você precisaria de um maquinista realmente qualificado e talvez uma em cada cinco peças fosse sucata. O CNC? Zero sucata naquele dia. Guy me disse que eles iriam publicar 500 peças naquela semana sem uma única rejeição.
Venho pesquisando a fabricação há talvez 15 anos, e o torneamento CNC é uma daquelas tecnologias que transformou completamente uma indústria, mas de alguma forma permanece invisível, a menos que você esteja realmente fazendo coisas.
O problema do torno manual (por que isso é importante)
Vamos recuar um pouco. Tornos tradicionais existem desde - não sei, Egito antigo ou algo assim? Definitivamente séculos. O conceito básico nunca mudou: você gira a peça, segura uma ferramenta de corte contra ela, modela-a removendo material. Simples.
O problema é que tornos manuais exigem muita habilidade. Observei um mestre maquinista em uma escola de comércio em Cleveland - isso foi em 2017, talvez - passar 45 minutos ensinando aos alunos como enfrentar uma peça. Apenas deixando o final plano. Quarenta-minutos para algo que parece trivial. A coordenação mão-ocular necessária, a noção do material, saber quando a ferramenta está ficando monótona - você não pode ensinar isso em uma sala de aula. Leva anos.
E mesmo assim, a consistência é difícil. Mesmo maquinista, mesma configuração, as peças variam ligeiramente de lote para lote. Talvez dentro da tolerância, talvez não. Um cara daquela loja de Milwaukee me disse que trabalhou com tornos manuais por 20 anos antes de introduzirem o CNC. "Alguns dias tudo funcionava, as peças saíam perfeitas. Outros dias eu lutava contra a máquina durante todo o turno e ainda assim acabava com sucata. Nunca consegui descobrir o porquê."
O que o CNC realmente faz (a parte do computador)
CNC - Controle Numérico Computadorizado. Basicamente você programa coordenadas e corta caminhos em um computador, a máquina os segue exatamente. Toda vez. Sem variação, sem dias de folga, sem “Não dormi bem, então minhas peças estão um pouco fora das especificações”.
A peça de torneamento refere-se especificamente a operações em uma máquina do tipo-torno. A peça gira, a ferramenta de corte se move em caminhos programados para criar a forma desejada. Ao contrário do fresamento CNC, onde a ferramenta gira e a peça fica estacionária. Animal totalmente diferente, embora as pessoas os confundam.
Lembro-me de conversar com um programador em uma visitação pública da Haas - Dallas, eu acho, 2018 ou 2019 - que disse que a inovação não foi realmente o hardware. O hardware é bastante simples. "A mágica está nos sistemas de controle e nas linguagens de programação. O código G- parece simples, mas acertar uma parte complexa na primeira tentativa? Isso é uma arte."
A situação da programação (mais confusa do que você imagina)
Falando em programação - isso fica confuso de uma forma que as pessoas não esperam. Existem diferentes controladores, diferentes pacotes de software, diferentes pós-processadores. Fanuc, Siemens, Haas, Mazak - todas têm suas peculiaridades.
O código-G é a linguagem padrão. Em teoria. Na prática, cada máquina interpreta certos comandos de maneira um pouco diferente. Observei um engenheiro de um fabricante terceirizado em Michigan - isso foi talvez 2020 - passar duas horas depurando por que uma peça estava saindo com 0,003 polegadas de distância. Acontece que o Mazak interpretou um comando específico do código G-de maneira diferente das máquinas Haas. Mesmo programa, resultados diferentes.
“É por isso que cobramos tanto pela configuração”, disse ele. "Cada peça nova é um quebra-cabeça. Mesmo que você já tenha executado peças semelhantes antes."
A maioria das lojas usa software CAM agora - Manufatura Assistida por Computador. Você desenha a peça em CAD, o CAM gera os percursos e o código G-. Parece automatizado, mas não é. Ainda requer conhecimento sério sobre velocidades de corte, taxas de avanço, seleção de ferramentas e fixação de trabalho. Já vi programadores com 30 anos de experiência ainda aprendendo novos truques.
Os materiais são mais importantes do que as pessoas imaginam
O material que você está transformando muda tudo. Cortes de alumínio como manteiga - macios, fáceis de usar, velocidades de fuso rápidas. O aço requer diferentes velocidades e avanços. O aço inoxidável é pegajoso, quer endurecer. Titânio? Esqueça isso. Material caro, ferramentas caras, velocidades lentas geram um calor absurdo.
Estava em um fornecedor aeroespacial em Connecticut - talvez 2016 - observando-os transformar componentes de trem de pouso em titânio. As pastilhas de metal duro que eles usaram custavam cerca de US$ 40 cada e duravam talvez 30 peças antes de precisarem ser substituídas. “Às vezes gastamos mais em ferramentas do que em matéria-prima”, disse-me o gerente de operações.
Os materiais duros também tensionam a máquina de maneira diferente. Um torno CNC de bancada barato pode lidar com alumínio o dia todo. Experimente usar aço temperado e você ouvirá as coisas começarem a reclamar. Os rolamentos se desgastam mais rapidamente, os parafusos esféricos se soltam e a precisão do posicionamento é prejudicada.
Uma loja que visitei no Texas - pequena oficina, operação familiar - tinha dois tornos CNC-de aparência idêntica. "Por que dois?" Perguntei. O proprietário riu. "Este é para alumínio e plástico. Aquele é para aço e materiais mais duros. Se eu usar materiais duros na máquina de alumínio, ela não manterá a tolerância em seis meses. Aprendi isso de maneira cara."
Tolerâncias (aquilo em que ninguém fora da indústria pensa)
As tolerâncias são onde o torneamento CNC realmente brilha. A maior parte da usinagem manual visa ± 0,005 polegadas ou ± 0,010 polegadas. Muito bom para operações manuais. Os tornos CNC modernos suportam rotineiramente ±0,0005 polegadas, alguns podem fazer ±0,0001 polegadas sob as condições certas.
Isso pode parecer uma precisão sem sentido, mas é extremamente importante. Peças automotivas - componentes de motores, eixos de transmissão - precisam de tolerâncias rígidas para funcionar corretamente. Dispositivos médicos ainda mais. Conversei com um cara que fabricava implantes cirúrgicos e que disse que suas tolerâncias às vezes ficavam na casa dos décimos - 0.0001 polegadas. "Nesse nível, a temperatura na oficina é importante. A expansão do material devido ao calor pode tirar você das especificações."
A indústria aeroespacial é a pior. Ou melhor, dependendo da perspectiva. Visitei um empreiteiro de defesa nos arredores de Seattle - não sei dizer qual, NDA e tudo mais - e eles estavam transformando peças para motores a jato. As tolerâncias eram ridículas. Como ±0,00005 polegadas em determinados recursos. O maquinista me mostrou o relatório de inspeção. Vinte-sete dimensões medidas em uma peça, todas precisavam estar dentro de alguns dez{10}}milésimos.
"Como você mede isso com precisão?" Perguntei. Ele apontou para uma sala de inspeção-com climatização controlada. "Temperatura controlada a ±1 grau F, placas de superfície de granito, scanners a laser. O equipamento de inspeção custa mais que a máquina CNC."
Seleção de ferramentas (a complexidade secreta)
As ferramentas de corte são o seu próprio universo de complexidade. Pastilhas de metal duro, ferramentas de cerâmica, CBN (nitreto cúbico de boro), diamante. Diferentes geometrias, revestimentos, quebra-cavacos. Cada material e operação necessitam de ferramentas específicas.
Passei um dia em um centro técnico da Sandvik Coromant - em Ohio, talvez 2015 - e eles tinham cerca de 50.000 opções de pastilhas diferentes. Cinquenta mil. O engenheiro de aplicações me mostrou como alterar pequenas quantidades da geometria da pastilha afeta a formação de cavacos, as forças de corte, o acabamento superficial e a vida útil da ferramenta.
"A maioria das lojas usa talvez 10{4}}15 inserções diferentes para 90% do seu trabalho", disse ele. "Mas os últimos 10% - dos materiais estranhos, tolerâncias restritas, geometrias difíceis - é aí que o conhecimento das suas ferramentas é importante."
O custo também varia muito. As pastilhas básicas de metal duro podem custar US $ 8-10 cada. Inserções revestidas sofisticadas para materiais inoxidáveis ou exóticos? US$ 40-50. Pastilhas de CBN para aço temperado? $200+. E eles se desgastam. Parte dos custos ocultos do torneamento CNC nos quais as pessoas não pensam.
Ferramentas dinâmicas (onde o torneamento encontra o fresamento)
Os tornos CNC modernos geralmente possuem ferramentas acionadas por "ferramentas acionadas" - que podem fresar, furar e rosquear enquanto a peça ainda está no torno. Desfoca a linha entre os centros de torneamento e fresamento.
Vi isso em uma loja em Minnesota que fabricava corpos de válvulas hidráulicas. Peças complexas, muitos furos transversais, furos roscados, planos fresados em corpos cilíndricos. Usado para exigir múltiplas configurações - ligar o torno, passar para fresar, talvez voltar para o torno. Agora eles fazem tudo em uma configuração em um centro de torneamento-fresamento.
“O tempo de configuração caiu 60%”, disse-me o gerente de produção. "E a precisão melhorou porque não movemos a peça entre máquinas. Cada vez que você recoloca uma peça, você introduz um erro potencial."
A programação fica mais complicada. Agora você está coordenando a rotação, o posicionamento da ferramenta, a rotação da ferramenta ativa, a refrigeração - muitas variáveis. Um programador com quem conversei em uma conferência em Chicago disse que aprender ferramentas ao vivo dobrou inicialmente seu tempo de programação. "Levei talvez dois anos até me sentir confortável com isso. Agora não consigo imaginar voltar."

Tornos-do tipo suíço (o primo estranho)
Os tornos-do tipo suíço são de uma raça totalmente diferente. Originalmente desenvolvidos para a relojoaria suíça - daí o nome -, eles foram projetados para peças longas e delgadas que desviariam em um torno normal.
A peça passa por uma bucha guia próxima à ferramenta de corte. A ferramenta vê apenas um quarto-de polegada do comprimento da peça por vez, o descanso é suportado. Permite transformar peças muito longas e estreitas sem problemas de deflexão.
Visitei um fabricante de dispositivos médicos na Califórnia - área do Vale do Silício - que operava máquinas suíças que fabricavam pequenos componentes cirúrgicos. As peças tinham talvez 2 mm de diâmetro e 50 mm de comprimento. Aço inoxidável. Tolerâncias em décimos. “Tente isso em um torno normal e a peça flexiona, a trepidação estraga o acabamento superficial, nada está dentro da tolerância”, explicou o maquinista-chefe.
As máquinas suíças são caras. O nível de entrada pode custar US$ 100 mil, enquanto os de alto nível- chegam a US$ 500 mil ou mais. E eles são meticulosos. É necessário alinhamento realmente preciso, ferramentas minúsculas que quebram facilmente, programação complexa.
O dono de uma loja em Minnesota me disse: "Compramos um torno suíço pensando que ele resolveria todos os nossos-problemas com peças pequenas. Levamos nove meses para obter peças consistentemente boas dele. Quase desistimos e vendemos a coisa." Eventualmente eles descobriram, agora funciona 24 horas por dia, 7 dias por semana. Mas uma curva de aprendizado íngreme.
Automação (para onde isso está indo)
A automação é a obsessão atual. Alimentadores de barras que alimentam automaticamente a matéria-prima. Braços robóticos que carregam peças brutas e descarregam peças acabadas. Algumas lojas ficam apagadas-fabricando - máquinas funcionando durante a noite sem ninguém lá.
Visitei um fabricante de fixadores em Indiana - que talvez estivesse 2021 - executando 20 tornos CNC com dois operadores em turno. O descanso foi automatizado. Os alimentadores de barras mantinham as máquinas abastecidas, as peças eram colocadas em caixas, os transportadores movimentavam o material. “Costumávamos operar essas máquinas com um operador para cada duas máquinas”, disse o gerente da fábrica. "Agora é um operador em cada dez e estamos avançando para um em cada quinze."
O investimento é sério. Um bom alimentador de barras pode custar entre US$ 20 mil e 40 mil. As células robóticas podem custar entre US$ 100 mil e 250 mil, dependendo da complexidade. Só faz sentido se você estiver executando grandes volumes.
Lojas menores lutam com isso. Conversei com o dono de uma oficina na Pensilvânia que disse: "Fazemos talvez de 50 a 500 peças por tiragem. O tempo de configuração nos mata, mas os volumes não são altos o suficiente para justificar a automação. Estamos presos nesse meio-termo."
Controle de qualidade (o problema da inspeção)
O controle de qualidade é onde muitas oficinas enfrentam dificuldades, mesmo com CNC. Só porque um programa é executado não significa que as peças estão dentro das especificações. O desgaste das ferramentas, o desvio das máquinas, os materiais variam.
A maioria das oficinas faz inspeção da primeira-peça, amostragem aleatória durante as execuções e inspeção final. Mas há um debate sobre quanto é suficiente. Assisti a uma discussão em uma conferência de produção em Detroit - 2019 acho que - entre um gerente de qualidade e um gerente de produção.
Cara da qualidade: "Precisamos medir cada peça."
Cara da produção: "Isso dobra nossos custos de mão de obra. O CNC é repetível."
Cara da qualidade: "Até que isso não aconteça. Então enviamos peças ruins e perdemos o cliente."
Nenhuma resposta fácil. Depende da parte, do cliente, das consequências da falha. Médica e aeroespacial? Meça tudo. Peças comerciais-de baixo risco? A inspeção da amostra provavelmente está bem.
A medição-no processo ajuda. Apalpadores de ferramentas que verificam as dimensões durante a usinagem compensam automaticamente se houver desvios. Custa dinheiro antecipadamente, mas pode evitar sucata.
O que ninguém te conta (desafios ocultos)
Existem desafios no torneamento CNC que não aparecem nos folhetos de marketing.
A quebra da ferramenta pode prejudicar a produtividade. O carboneto é quebradiço - acerte errado e ele se estilhaça. Agora a sua peça é sucata, talvez danificou a máquina, perdeu tempo enquanto você substitui a ferramenta e reinicia. Uma loja que visitei na Geórgia tinha uma parede de vergonha - fotos de ferramentas quebradas e peças danificadas. “Lembrete de erros caros”, disse o proprietário.
A evacuação de chips é mais importante do que você imagina. Cortar metal produz - muitos cavacos. Se os cavacos não forem limpos corretamente, eles podem arranhar as superfícies acabadas, emperrar as ferramentas e até causar travamentos. Já vi máquinas pararem porque ninhos de cavacos se acumularam e bloquearam o fluxo do líquido refrigerante.
O refrigerante em si é uma coisa toda. O refrigerante de inundação tradicional funciona, mas faz bagunça, precisa de filtração e o descarte custa dinheiro. A refrigeração de alta-pressão através do eixo da ferramenta funciona melhor para furos profundos, mas requer ferramentas especiais. Algumas lojas usam refrigerante nebulizado ou até mesmo corte a seco. Cada abordagem tem compensações.
Depois, há a situação do software. Diferentes gerações de controladores utilizam diferentes métodos de programação. Lojas com máquinas mais antigas podem ter programas em disquetes ou discos rígidos antigos. Visitei uma loja que ainda usava um PC do final dos anos 90 para rodar seu controlador Fanuc. “Se este computador morrer, teremos problemas”, admitiu o programador. "Partes do código provavelmente não seriam transferidas de forma limpa para sistemas modernos."
A lacuna de habilidades (todo mundo está reclamando)
A escassez de mão de obra qualificada é real e está cada vez pior. Todo dono de loja com quem converso menciona isso. Não é possível encontrar programadores ou maquinistas CNC experientes. A geração mais velha está se aposentando, os mais jovens não sabem que a manufatura existe como carreira.
Estava em uma faculdade técnica em Wisconsin - 2020 ou 2021 - conversando com o diretor do programa de usinagem. Ele disse que havia mais vagas de emprego em empresas locais do que graduados para preenchê-las. "As empresas estão desesperadas. O salário inicial dos maquinistas CNC está chegando a US$ 25-30/hora aqui, às vezes mais. Ainda não consigo gente suficiente."
Parte do problema é a percepção. A usinagem CNC requer habilidade real - programação, seleção de ferramentas, solução de problemas, metrologia - mas as pessoas ainda acham que a fabricação é suja e de baixa{3}}qualificação. Não é. Os operadores CNC modernos precisam ler projetos, entender geometria, trabalhar com computadores, resolver problemas. É um trabalho técnico.
Algumas lojas estão treinando do zero. Contrate pessoas sem experiência e submeta-as-a programas de treinamento internos. Leva tempo, mas pelo menos você consegue pessoas que aprendem seus processos específicos.
Para onde isso vai (provavelmente)
IA e aprendizado de máquina são as palavras da moda agora. Sistemas que otimizam automaticamente os parâmetros de corte, prevêem o desgaste da ferramenta e ajustam avanços e velocidades em tempo real. Algumas delas funcionam, outras são exageradas.
Visitei uma empresa exibindo uma feira de usinagem -com tecnologia de IA - em Chicago, 2022 - e, honestamente, suas demonstrações foram impressionantes. O sistema aprendeu parâmetros de corte ideais para diferentes materiais e geometrias. Mas quando perguntei sobre a implementação em lojas reais, o vendedor foi vago. "Estamos trabalhando para torná-lo mais acessível."
Tradução: é caro e complicado de configurar. Talvez em 10 anos isso se torne padrão. No momento, está principalmente em lojas avançadas com orçamentos sérios.
A manufatura aditiva - 3impressão em metal em D - continua sendo apresentada como substituto do CNC. Não estou comprando. O aditivo tem seu lugar para geometrias complexas e volumes baixos, mas para peças redondas simples em volume? O torneamento CNC é mais rápido e barato. Um engenheiro aeroespacial me disse: "Usamos aditivos para geometrias impossíveis. Todo o resto ainda é CNC. Aditivo é aumento, não substituição."
A usinagem de nanoprecisão é outra fronteira. Peças medidas em mícrons, tolerâncias em micrômetros de{1}} dígito único. Equipamentos semicondutores, dispositivos médicos, óptica de precisão. Requer máquinas especializadas, ambientes controlados e conhecimentos sérios. Nicho de mercado, mas em crescimento.
Por que isso realmente importa
O torneamento CNC é uma infraestrutura invisível. Quase todos os produtos fabricados transformaram componentes em algum ponto de sua cadeia de suprimentos. Carros, aviões, equipamentos médicos, eletrônicos de consumo e maquinário industrial - todos dependem de peças torneadas-de precisão.
Durante as interrupções na cadeia de abastecimento da COVID, as pessoas notaram de repente. "Espere, não podemos conseguir essas peças?" Sim, porque as oficinas mecânicas que as faziam fecharam, ou não conseguiram matéria-prima, ou perderam trabalhadores.
Há talvez 10.000-15.000 oficinas mecânicas nos EUA fazendo trabalho CNC. Parece muito, mas muitas são operações minúsculas – cinco a dez pessoas. Se algo perturba esse ecossistema, muitas coisas param de funcionar.
Conversei com um gerente da cadeia de suprimentos de uma grande empresa automotiva - não sei dizer qual deles, NDA - que disse ter centenas de oficinas mecânicas em sua cadeia de suprimentos produzindo vários componentes torneados. "As pessoas pensam nos grandes fornecedores - de nível 1 que fabricam módulos e montagens. Mas há milhares de pequenas lojas que fabricam peças individuais. É aí que está a vulnerabilidade."
A tecnologia em si está cada vez melhor. As máquinas são mais precisas, confiáveis e rápidas. O software é mais sofisticado. Mas fundamentalmente ainda estamos removendo material com ferramentas afiadas para criar formas precisas. O mesmo princípio daquele antigo torno egípcio, apenas com computadores agora.
De volta àquela loja em Milwaukee. Antes de sair, o proprietário me mostrou uma peça que eles fizeram na década de 1980 em um torno manual - guardei para comparação. Contra a mesma peça feita em seu novo CNC. O acabamento superficial foi melhor no CNC. Dimensões mais consistentes. O tempo de ciclo é uma fração do que era.
“Esta tecnologia se pagou em dois anos”, disse ele. "O melhor investimento que já fizemos. Só queria ter feito isso antes."
Faz sentido para mim.

Se você quiser saber mais
Publicações comerciais como Modern Machine Shop e Cutting Tool Engineering cobrem o torneamento CNC regularmente. Bom para acompanhar novas tecnologias e técnicas.
Os fabricantes de máquinas - Haas, Mazak, DMG Mori, Okuma - possuem documentação técnica e materiais de treinamento. Alguns realizam casas abertas onde você pode ver as máquinas em ação. Vale a pena participar se você estiver perto de um.
Fabricantes de ferramentas como Sandvik Coromant, Kennametal, Iscar possuem recursos técnicos profundos em seus sites. Guias de aplicação, calculadoras de velocidade e avanço, dicas para solução de problemas. Mais útil do que você esperaria.
O NIST (Instituto Nacional de Padrões e Tecnologia) publica pesquisas de manufatura. Acadêmico, mas ocasionalmente útil para compreender a medição de precisão e a dinâmica de máquinas-ferramenta.
Ao longo dos anos, tive conversas úteis com maquinistas, programadores e lojistas em diversas feiras comerciais - IMTS em Chicago, WESTEC na Califórnia, EASTEC em Massachusetts. A maior parte do material informativo veio de andar pela sala e conversar com pessoas que realmente estavam fazendo o trabalho, e não de apresentações oficiais.
Dados e exemplos atuais em 2023-2024. A produção avança com rapidez suficiente para que números e tecnologias específicos sejam verificados. Não cite apenas alguma pessoa na internet – visite lojas reais, se puder.
Ah, mais uma coisa - se você está pensando em fabricação de precisão, provavelmente também deveria dar uma olhada no EDM de chumbada. Processo totalmente diferente (descarga elétrica em vez de corte), mas resolve problemas que o torneamento CNC não consegue. Materiais duros, cavidades complexas, coisas onde você fisicamente não consegue colocar uma ferramenta de corte. Aquela loja aeroespacial de Connecticut que mencionei? Metade de suas peças complexas passou por EDM após o torneamento. Vale a pena entender se você leva a sério o trabalho de precisão.
Nota lateral - para materiais endurecidos ou trabalhos complexos, confira EDM de chumbada. Tecnologia diferente (usinagem por descarga elétrica), mas combina bem com torneamento. Vi-o usado para moldes em Ohio. Vale a pena conhecer.
Observação lateral - ultimamente tenho pesquisado o EDM por chumbada, especificamente para fabricação de moldes de precisão e aplicações de cavidades complexas. Processo completamente diferente do torneamento CNC, mas é interessante como a fabricação de precisão aparece em todos os lugares. Escrevi sobre isso aqui se estiver curioso para saber como a EDM está mudando a fabricação de eletrônicos:chumbada edm. Tema semelhante de infraestrutura invisível, no qual a maioria das pessoas não pensa.