





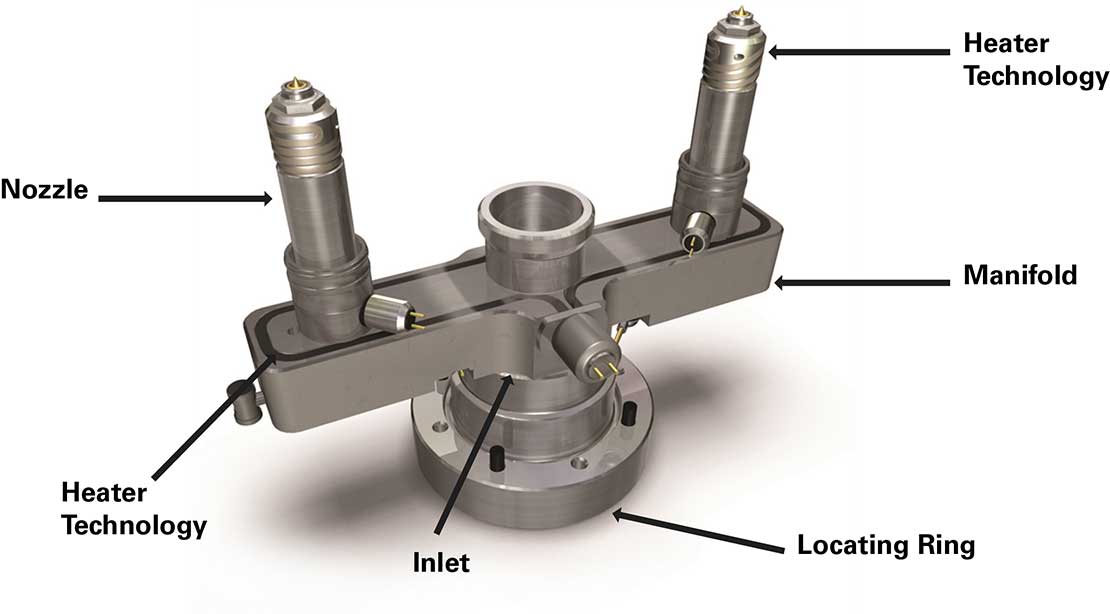
Projeto de sistema de corredor de moldagem por injeção
Ao fabricar produtos plásticos em grande escala, os moldes de injeção com múltiplas{0}cavidades oferecem enormes vantagens de eficiência. Imagine um molde que pode produzir dezesseis peças idênticas de uma só vez, em vez de apenas uma. O desafio não é simplesmente cortar múltiplas cavidades no aço-, é garantir que o plástico derretido flua para cada cavidade com consistência perfeita. Esse equilíbrio determina se suas peças terão dimensões uniformes, qualidade consistente e tensão interna mínima.
O sistema de canais atua como a rede circulatória de um molde de injeção, canalizando o plástico quente do bico da máquina por vários caminhos até chegar a cada cavidade. Fazer isso direito é mais importante do que a maioria das pessoas imagina. Quando o fluxo fica desequilibrado, algumas cavidades enchem mais rápido do que outras, criando produtos com diferentes tensões internas e dimensões potencialmente diferentes. Para os fabricantes, isso se traduz diretamente em taxas de rejeição, desperdício de materiais e comprometimento da confiabilidade do produto.
As abordagens tradicionais de design de executores dependem muito da experiência e de métodos de tentativa-e-de erro. Os engenheiros geralmente começam com uma configuração de canal do tipo H- porque ela fornece comprimentos de caminho geometricamente iguais para cada cavidade. No entanto, a geometria por si só não garante um fluxo equilibrado. À medida que o plástico derretido passa pelos canais, o atrito gera calor-o que os engenheiros chamam de aquecimento por cisalhamento. Este fenômeno faz com que a viscosidade do plástico mude, criando desequilíbrios de fluxo mesmo em layouts de canais perfeitamente simétricos. O problema se intensifica à medida que você aumenta o número de cavidades, tornando a abordagem do tipo H-menos confiável para execuções de produção maiores.
O software de simulação computacional tornou-se cada vez mais popular para otimizar sistemas de corredores. Embora poderosas, essas ferramentas apresentam seus próprios desafios. Sem princípios sólidos de engenharia para orientar o processo, os designers podem gastar tempo excessivo executando iterações, essencialmente conduzindo testes-e{3}}erros digitais, em vez de otimização informada. A abordagem computacional também tende a obscurecer a física subjacente, tornando mais difícil entender por que certos projetos funcionam melhor que outros.
A física por trás do comportamento do fluxo
Para entender como o plástico fundido se comporta, é necessário avaliar suas características não{0}}newtonianas. Ao contrário da água, que mantém a viscosidade constante independentemente da velocidade do fluxo, o plástico fundido torna-se menos viscoso à medida que flui mais rápido. Isso acontece porque as cadeias poliméricas se alinham com a direção do fluxo sob tensão de cisalhamento, reduzindo o atrito interno e permitindo movimentos mais fáceis.
Para fins de projeto prático, os engenheiros modelam esse comportamento usando a lei de potência, uma relação empírica que conecta a viscosidade à taxa de cisalhamento. Embora simplificado, este modelo captura a física essencial que importa durante a fase de enchimento da moldagem por injeção. A relação mostra que à medida que a taxa de cisalhamento aumenta-o que significa que o plástico flui mais rápido-a viscosidade cai de acordo com uma função de potência.
Considere o que acontece dentro de um canal circular. O plástico não se move uniformemente pela seção-transversal. O material nas paredes se move mais lentamente devido ao atrito, enquanto o plástico no centro flui mais rápido. Isso cria um gradiente de velocidade do centro do corredor até suas paredes. A taxa de cisalhamento quantifica esse gradiente e conhecê-la permite aos engenheiros prever a viscosidade em diferentes posições do fluxo.
O volume de plástico que flui através de um corredor por unidade de tempo depende de vários fatores interconectados: a pressão que o empurra para frente, a viscosidade que resiste ao movimento e a geometria do canal. Como o plástico se comporta como um fluido não -newtoniano com um expoente da lei de potência normalmente menor que um, a taxa de fluxo responde exponencialmente a mudanças na relação pressão-para{3}}viscosidade. Pequenos ajustes no diâmetro ou na pressão do canal podem, portanto, produzir efeitos surpreendentemente grandes no comportamento do fluxo.
A queda de pressão ao longo de um corredor representa a energia necessária para superar o atrito à medida que o plástico flui. Esta perda de pressão aumenta com o comprimento do canal, velocidade do fluxo e viscosidade do material, enquanto diminui com diâmetros maiores do canal. A compreensão dessas relações fornece a base para a otimização sistemática do corredor.

O método semi{0}analítico
A metodologia proposta baseia-se em princípios reológicos fundamentais para projetar sistemas de corredor passo-a-passo, evitando as armadilhas de tentativa-e-erro de abordagens puramente empíricas ou computacionais. A ideia principal é elegantemente simples: para um enchimento equilibrado, o tempo necessário para o plástico viajar de qualquer junção até os pontos finais da cavidade deve ser idêntico, e as quedas de pressão ao longo desses caminhos paralelos devem ser iguais.
O método funciona de trás para frente, das extremidades do molde em direção ao sprue, de forma semelhante ao traçado de um sistema fluvial rio acima. Os engenheiros começam na junção final, onde os corredores se ramificam em direção às cavidades mais externas. Um canal recebe uma atribuição de diâmetro inicial e preenche um tempo especificado com base nas capacidades realistas da máquina de injeção. Isto se torna a referência contra a qual outros corredores são otimizados.
O cálculo da velocidade de preenchimento no executor de referência requer apenas matemática simples-distância dividida por tempo. Uma vez conhecida a velocidade, o princípio da conservação da massa determina a velocidade do fluxo que entra na cavidade. Os engenheiros podem então calcular a taxa de cisalhamento usando fórmulas estabelecidas, procurar a viscosidade correspondente nos dados do material e determinar a queda de pressão usando as equações reológicas.
O corredor adjacente que se ramifica na mesma junção passa por cálculos idênticos. No entanto, como o seu comprimento difere do valor de referência, a sua queda de pressão não será igual inicialmente. O método resolve isso ajustando o diâmetro do canal iterativamente até que as quedas de pressão se equalizem. Isto produz o diâmetro ideal para um fluxo equilibrado nessa junção.
Passar para a próxima junção a montante introduz complexidade adicional. Agora os engenheiros devem considerar não apenas os corredores individuais, mas redes inteiras a jusante. A queda de pressão desta junção para as cavidades mais distantes deve ser igual à queda de pressão para as cavidades mais próximas mais a queda de pressão através dos canais de conexão. Isto garante que o plástico que chega à junção se distribui corretamente entre todos os caminhos disponíveis.
A sequência de cálculo continua junção por junção até chegar ao canal. Durante todo esse processo, os engenheiros trabalham com propriedades reais do material-dados reais de viscosidade em temperaturas e taxas de cisalhamento relevantes-em vez de suposições arbitrárias. Isto fundamenta o projeto na realidade física e o torna responsivo à seleção de materiais e às condições de processamento.
A metodologia se destaca particularmente durante os estágios iniciais de design. Ele fornece aos engenheiros geometrias iniciais razoáveis baseadas em princípios sólidos, reduzindo drasticamente os ciclos de iteração necessários ao usar software de simulação. Em vez de substituir ferramentas computacionais, o método as complementa, oferecendo condições iniciais informadas que a simulação pode então refinar.
Aplicações Práticas e Resultados
A primeira demonstração envolveu um molde de dezesseis{0}cavidades com layout de canal em espinha de peixe, uma configuração industrial comum. Os sistemas Fishbone minimizam o volume do corredor em comparação com layouts do tipo H-, reduzindo o desperdício de material. Utilizando polipropileno a 220 graus, o método determinou os diâmetros ideais para cada segmento do corredor.
O projeto original usava diâmetros de canal uniformes em-um ponto de partida comum sem sofisticação. Os cálculos revelaram diferenças significativas nos tempos de enchimento e nas taxas de cisalhamento entre vários canais, indicando um fluxo gravemente desequilibrado. O projeto otimizado produziu corredores variando de 5,0 a 8,8 milímetros de diâmetro, com variação sistemática refletindo a posição de cada corredor na rede.
A validação através de software de simulação comercial confirmou a eficácia do método. As visualizações do avanço da frente de fusão mostraram que o projeto original preencheu as cavidades sequencialmente, em vez de simultaneamente,-uma indicação clara de equilíbrio deficiente. O sistema otimizado alcançou uma sincronização quase{3}}perfeita, com todas as cavidades sendo preenchidas simultaneamente. Talvez mais significativamente, a pressão de injeção necessária caiu de forma mensurável, indicando tensões internas reduzidas nas peças acabadas.
A redução da pressão é importante além da economia de energia. Pressões de injeção mais baixas se correlacionam com tensões residuais mais baixas em peças moldadas. Estas tensões internas podem causar empenamento, instabilidade dimensional e falha prematura em serviço. Ao alcançar um fluxo equilibrado através do dimensionamento adequado do canal, o método melhora simultaneamente a qualidade da peça e reduz o consumo de energia.
Um molde de oito{0}cavidades com um layout de corredor arbitrário apresentou um desafio diferente. Os moldes de produção reais frequentemente se desviam da simetria idealizada devido a restrições de espaço, posicionamento da linha de resfriamento ou requisitos de posicionamento de peças. O método lidou com essa complexidade sem dificuldade, calculando os diâmetros apropriados para cada segmento do canal, independentemente da geometria geral do layout.
Os resultados mostraram apenas uma redução de 8,3% na pressão de injeção em comparação com a-linha de base do diâmetro-uniforme, uma melhoria mais modesta do que no caso da espinha de peixe. Isto reflete o equilíbrio inicial inerentemente melhor da geometria do layout arbitrário. Mesmo assim, a otimização proporcionou benefícios mensuráveis, mantendo ao mesmo tempo um volume de canal semelhante, demonstrando a aplicabilidade do método em diversas configurações de molde.
Temperatura e efeitos materiais
A temperatura de fusão influencia profundamente o design ideal do canal. Testar três temperaturas-180, 200 e 220 graus -com o molde espinha de peixe de dezesseis cavidades revelou tendências sistemáticas. A 220 graus, os diâmetros dos canais variaram de 5,0 a 8,8 milímetros. Reduzir a temperatura para 180 graus de diâmetro necessário varia de 5,0 a 9,3 milímetros para manter o equilíbrio.
Esta sensibilidade à temperatura decorre diretamente do comportamento da viscosidade. O plástico mais frio flui menos facilmente, criando maiores quedas de pressão em qualquer canal. Para equalizar as pressões em toda a rede, as variações de diâmetro devem aumentar. Curiosamente, o volume total do corredor permaneceu relativamente constante em todas as temperaturas, sugerindo que a otimização redistribui o material em vez de adicioná-lo.
Os requisitos de pressão de injeção aumentaram substancialmente com a diminuição da temperatura-de 16,1 MPa a 220 graus para 21,5 MPa a 180 graus . Este aumento de 33% ressalta a penalidade energética do processamento em temperaturas mais baixas. No entanto, alguns materiais ou peças exigem processamento mais frio por outros motivos, tornando essa compensação-inevitável. O método permite que os projetistas quantifiquem essas penalidades e otimizem dentro de quaisquer restrições impostas pela aplicação.
A seleção de materiais produz efeitos ainda mais dramáticos do que a variação de temperatura. A comparação do polipropileno e do ABS revelou características de fluxo fundamentalmente diferentes. O índice de fluidez do ABS é aproximadamente metade do índice de fluidez do polipropileno, indicando uma viscosidade significativamente maior e um comportamento de fluidez mais difícil. A pressão de injeção necessária para ABS atingiu 65,7 MPa em comparação com 53,2 MPa do polipropileno-um aumento de 24%, apesar dos esforços de otimização.
As distribuições dos diâmetros dos corredores também diferiram acentuadamente entre os materiais. O ABS exigia diâmetros variando de 5,0 a 9,5 milímetros, enquanto o polipropileno precisava de 5,0 a 8,5 milímetros, mas com diferentes variações em toda a rede. Essas diferenças refletem a impressão digital reológica exclusiva de cada material-como a viscosidade responde à taxa de cisalhamento e à temperatura.
Estas descobertas destacam por que as regras empíricas desenvolvidas para um material muitas vezes falham quando aplicadas a outros. O método semi-analítico se adapta automaticamente às propriedades do material porque funciona diretamente a partir de dados reológicos, em vez de heurística. Os engenheiros podem avaliar com segurança diferentes opções de materiais no início do processo de projeto, compreendendo tanto o desempenho quanto as implicações econômicas.

Vantagens e Implementação
A metodologia oferece várias vantagens atraentes em relação às abordagens convencionais. Primeiro, fornece conexões transparentes entre fenômenos físicos e descrições matemáticas. Os engenheiros entendem por que certas combinações de diâmetros funcionam em vez de aceitar caixas pretas computacionais. Esse entendimento é inestimável na solução de problemas ou na adaptação de projetos às mudanças de requisitos.
Em segundo lugar, o método acelera dramaticamente as fases iniciais do projeto. Em vez de começar com suposições fundamentadas e executar dezenas de iterações de simulação, os engenheiros começam com geometrias baseadas em princípios reológicos. A simulação, então, atende ao propósito pretendido-refinando e validando, em vez de pesquisar cegamente no espaço de design. Isso reduz o tempo de{4}}lançamento-no mercado e os custos computacionais.
Terceiro, as investigações paramétricas tornam-se simples. Quer saber como a troca de materiais afeta o design? O método recalcula diâmetros ideais em minutos usando novos dados reológicos. Considerando diferentes temperaturas de processamento? Igualmente simples. Essa agilidade apoia uma melhor tomada de decisões-durante o desenvolvimento e permite respostas rápidas às mudanças nos requisitos do projeto.
A abordagem não requer recursos computacionais exóticos ou software especializado além dos cálculos de engenharia padrão. A matemática subjacente permanece acessível a engenheiros com fundamentos sólidos em mecânica dos fluidos e processamento de polímeros. Essa acessibilidade democratiza o design avançado do corredor, tornando-o disponível para além de especialistas especializados em simulação.
A implementação segue um fluxo de trabalho estruturado. Os engenheiros começam mapeando a topologia da rede do corredor, identificando todas as junções e seus corredores de conexão. A seleção do material e a temperatura alvo de processamento estabelecem a estrutura reológica. As estimativas iniciais do tempo de enchimento vêm das especificações da máquina injetora e do volume total de injeção. O método então procede sistematicamente das junções mais externas para dentro, calculando os diâmetros ideais sequencialmente.
A validação por meio de software de simulação proporciona confiança antes de se comprometer com a fabricação dispendiosa de moldes. Os resultados semi{1}analíticos servem como excelentes pontos de partida que a simulação pode refinar, considerando efeitos tri-dimensionais, resfriamento e outras complexidades além do modelo simplificado. Este fluxo de trabalho híbrido combina a velocidade e o conhecimento dos métodos analíticos com a precisão e o detalhe das abordagens computacionais.
Implicações mais amplas
Este trabalho aborda um desafio persistente no processamento de polímeros: preencher a lacuna entre a ciência fundamental e a engenharia prática. Muitas inovações em moldagem por injeção permanecem presas em softwares de simulação, acessíveis apenas a especialistas. Ao retornar aos primeiros princípios e desenvolver procedimentos sistemáticos baseados em fundamentos reológicos, o método disponibiliza técnicas avançadas de otimização para uma comunidade de engenharia mais ampla.
A abordagem também demonstra como problemas aparentemente complexos muitas vezes resultam em pensamentos claros e fundamentos sólidos. O projeto do sistema Runner envolve múltiplas variáveis interconectadas e relacionamentos não lineares. No entanto, a física essencial resume-se a princípios relativamente simples: o fluxo equilibrado requer tempos de enchimento iguais e quedas de pressão ao longo de caminhos paralelos. Todo o resto decorre da aplicação adequada desses princípios com propriedades materiais apropriadas.
Para a indústria de moldagem por injeção, o método promete benefícios tangíveis. O tempo de desenvolvimento reduzido acelera o lançamento de produtos. Pressões de injeção mais baixas se traduzem em economia de energia em milhões de ciclos de produção. O melhor equilíbrio do fluxo melhora a qualidade e a consistência das peças, reduzindo as taxas de refugo e reclamações de garantia. Essas vantagens se somam a uma indústria que produz diariamente inúmeros componentes plásticos.
A natureza paramétrica da metodologia apoia tendências emergentes em direção a maior personalização e flexibilidade na fabricação. À medida que os produtos se diversificam e a produção diminui, a capacidade de otimizar rapidamente os moldes para diferentes materiais ou especificações torna-se cada vez mais valiosa. A abordagem semi-analítica fornece exatamente esse recurso sem exigir amplo conhecimento em simulação ou infraestrutura computacional.